Hydraulsystem är bland de mest kraftfulla och pålitliga kraftöverföringsteknikerna i industriell och mobil utrustning – men de är också ansvariga för en betydande andel av allvarliga arbetsplatsskador varje år. Hydraulvätskeinsprutningsskador , sprängda slangincidenter och högtrycksläckor står för tusentals olyckor med förlorad tid årligen inom bygg-, jordbruks-, tillverknings- och marinindustrin. Den goda nyheten är att de allra flesta av dessa incidenter kan förebyggas när operatörer följer beprövade säkerhetsrutiner.
Den här artikeln ger tio användbara hydrauliska säkerhetstips, grundade på verkliga data och tekniska principer. Oavsett om du arbetar med grävmaskins hydraulslang sammanställningar på en arbetsplats eller hantera industriell hydraulslang nätverk i en produktionsanläggning gäller dessa riktlinjer direkt för din dagliga verksamhet. Läs sammanfattningstabellen först för en snabb översikt, använd sedan de detaljerade avsnitten för att bygga eller uppdatera ditt säkerhetsprogram.
Tabell 1: Snabbreferenssammanfattning av 10 hydrauliska säkerhetstips och deras primära riskområden.
#
Säkerhetstips
Primär risk adresserad
Prioritetsnivå
1
Släpp trycket före något underhåll
Vätskeinsprutningsskada
Kritisk
2
Inspektera slangar och kopplingar regelbundet
Sprängd slang, brand, förorening
Kritisk
3
Använd korrekt slangklassning och dragning
För tidigt fel, nötning
Hög
4
Använd aldrig bara händer för att upptäcka läckor
Vätskeinjektion, hudpenetration
Kritisk
5
Matcha kopplingar till slangspecifikation
Avblåsning, läckage
Kritisk
6
Bär lämplig PPE
Ögon- och hudskada
Hög
7
Respektera minsta böjradie
Inre rörkollaps, fel
Hög
8
Övervaka systemtrycket kontinuerligt
Övertryck, komponentfel
Hög
9
Använd rätt krympningsverktyg och -teknik
Montering avblåsning, läckage
Hög
10
Följ bytesintervall, inte utseende
Dold intern försämring
Hög
Tips 1: Släpp alltid trycket i systemet innan du utför något underhåll
Den enskilt viktigaste hydrauliska säkerhetsregeln är att göra systemet helt trycklöst innan du kopplar bort någon hydraulslang , beslag eller komponent. Hydraulsystem arbetar vanligtvis vid tryck mellan 200 och 400 bar (ungefär 3 000–6 000 psi). Vid dessa tryck kan kvarvarande vätska i en till synes tomgångskrets sprutas ut med hastigheter som överstiger 400 meter per sekund om ett anslutningsdon lossas utan föregående tryckavlastning. Detta är mekanismen bakom hydrauliska vätskeinjektionsskador - en av de medicinskt allvarligaste skadetyperna inom industriellt underhåll, eftersom sårets ingångspunkt kan verka ytligt mindre medan den inre vävnadsskadan är allvarlig.
För att minska trycket korrekt, stäng av drivmotorn (motor eller elmotor), cykla alla styrventiler genom hela deras rörelseområde för att släppa instängt tryck i ställdonets kretsar och bekräfta nolltryck på systemmätaren innan du rör vid någon hydraulslang fittings eller kontakter. Observera att vissa kretsar innehåller ackumulatorer som lagrar trycksatt vätska även efter att maskinen har stängts av — dessa måste isoleras och tömmas separat enligt tillverkarens procedur.
In grävmaskins hydraulslang underhåll, är det också viktigt att sänka alla redskap till marken och blockera eventuella hängande laster innan arbete på hydraulkretsen påbörjas. Tyngdkraftsladdade cylindrar kan skapa mottryck som kvarstår efter motoravstängning och som ofta förbises av oerfarna tekniker.
Tips 2: Genomför regelbundna slang- och monteringsinspektioner enligt ett definierat schema
Schemalagd inspektion är ryggraden i hydrauliska säkerhetsprogram. Industriell hydraulslang sammansättningar försämras med tiden genom en kombination av intern nötning från vätskepartiklar, extern nötning från kontakt med maskinytor, termisk cykling, UV-exponering och kemiskt angrepp från inkompatibla vätskor. Många fel är förutsägbara och förebyggbara med ett strukturerat visuellt och taktilt inspektionsprotokoll.
Under varje inspektion, leta efter följande varningsskyltar över hela längden av varje hydraulslang assembly :
Synliga sprickor, blåsor eller bubblor i det yttre höljet – vilket indikerar inre tryckgenombrott
Trådfläta exponering genom det yttre höljet — en strukturell felprekursor
Korrosion, missfärgning eller svullnad vid hydrauliska crimpkopplingar — indikerar fuktinträngning eller felaktig krympning
Böjda eller tvinnade slangsektioner som inte återställs till sin ursprungliga form när tryck appliceras
Oljefläckar eller våta fläckar längs slangkroppen eller vid gränssnittet mellan anslutning och slang
Passande gängor som visar tecken på gnagning, korsgängning eller korrosion vid hydraulslang connector fog
Branschvägledning rekommenderar generellt visuell inspektion var 250:e driftstimme för högcykelapplikationer och en omfattande inspektion inklusive trycktestning årligen eller vid varje större serviceintervall. Alla slangar som visar en eller flera av ovanstående defekter bör bytas ut omedelbart – inte märkta för "övervaka och byt ut nästa service." Kostnaden för ett oplanerat slangfel, inklusive stillestånd, sanering och potentiell skada, uppväger vida kostnaden för ett proaktivt byte.
Diagrammet ovan illustrerar att yttre nötning är den främsta orsaken till hydraulslang misslyckande, vilket står för 40 % av fältfallen. Detta understryker vikten av att använda skyddshylsor, slangklämmor och korrekt dragning för att förhindra slang-till-maskin-kontakt. Felaktig dragning och överdriven böjning tillsammans står för ytterligare 30 %, vilket understryker att installationskvaliteten är lika kritisk som materialkvaliteten. Passnings- och krimpfel — av vilka många orsakas av användning av icke-matchad hydrauliska crimpkopplingar eller felaktiga inställningar för krimpverktyget — representerar 20 % av fallen och kan helt förhindras med rätt verktyg och specifikationer. Vätskekontamination, på 10 %, är en tyst nedbrytare som förkortar slangens livslängd inifrån och ut genom nötande partikelskador på innerröret.
Tips 3: Välj rätt slangtrycksklass och dra den på rätt sätt
Att välja rätt högtrycks hydraulslang för varje kretsposition handlar det inte om att välja den högsta tillgängliga klassificeringen – det handlar om att matcha slangspecifikationen exakt till driftsförhållandena för den specifika kretsen. Varje hydraulkrets har ett definierat maximalt arbetstryck (MWP), men upplever också tryckstötar (transienta spikar) under ventilmanövrering, cylinderslut på slag och systemstart. Dessa överspänningar kan nå två till tre gånger det stationära arbetstrycket och måste ligga inom slangens nominella impulsprestanda.
Vanliga slangstandarder som SAE J517, EN 853 och EN 857 definierar tryckklasser, impulscykelprestanda och konstruktionsspecifikationer för trådflätad och trådspiral industriell hydraulslang . En fyrtrådig spiralslang (motsvarande SAE 100R13 eller EN 856 4SP) är lämplig för högtrycks- och högimpulskretsar såsom de som finns i mobila hydraulcylindrar och styrsystem, medan en tvåtrådig flätslang (SAE 100R2 / EN 853 2SN) räcker för returledningar med mellantryck och avlopp.
Rutning är lika kritisk. En korrekt specificerad slang som är dragen för nära avgasgrenröret, över en vass metallkant eller under en gummiband kommer att gå sönder i förtid oavsett tryckklassificering. Allmänna dragningsregler inkluderar: upprätthåll ett minsta avstånd på 25 mm från heta ytor utan termisk skärmning, undvik kontakt med rörliga delar, använd klämmor med intervaller som inte är större än 500 mm för ostödda horisontella löpningar, och se till att ingen slang är under axiell spänning när systemet är trycksatt.
Kolumndiagrammet ovan visar det maximala arbetstrycket för vanligt högtrycks hydraulslang konstruktioner vid DN12-hål. 4SH/R15 fyrspiralkonstruktion leder med upp till 420 bar arbetstryck, vilket gör den till standardvalet för tung mobil utrustning som grävmaskiner, schaktmaskiner och gruvmaskiner där både tryck- och impulskrav är extrema. Enkeltrådsfläta 1SN-konstruktionen, klassad till 160 bar, är endast lämplig för lågtrycks-pilot- och returledningar. Att välja en slangkonstruktion en nivå under kretskravet – en vanlig genväg för anskaffning – ökar avsevärt sannolikheten för tidigt fel under impulsbelastningsförhållanden, även om slangen aldrig överskrider sitt nominella tryck i konstant tillstånd under normal drift.
Tips 4: Använd aldrig dina bara händer för att lokalisera hydraulläckor
Hydraulvätskeinjektionsskada klassificeras som en medicinsk nödsituation eftersom ingångssåret - vanligtvis ett litet nålhål - maskerar den verkliga omfattningen av inre vävnadsskada. A hydraulslang pinhole läcka vid 300 bar producerar en vätskestråle med tillräcklig hastighet och tryck för att penetrera hud, fett och muskler, injicera hydraulolja (eller biologiskt nedbrytbar estervätska) djupt in i vävnaden. Den omgivande vävnaden svarar med snabb inflammatorisk nekros, och utan kirurgisk debridering inom några timmar kan skadan resultera i permanent funktionsnedsättning eller amputation.
Den korrekta metoden för att lokalisera en misstänkt hydraulläcka är att använda en bit kartong eller papper som långsamt flyttas längs slangen och monteringsytan med skyddsglasögon på sig. Vätskestrålen kommer att lämna ett vått märke på papperet, vilket indikerar läckageplatsen utan hudkontakt. Fluorescerande färgsatser, som introducerar ett UV-synligt spårämne i hydraulvätskan, används också i stor utsträckning för att lokalisera läckor av sipplingstyp vid kopplingar, grenrörsytor och cylinderstångstätningar utan att behöva röra trycksatta komponenter. Dessa färgsatser är kompatibla med de flesta petroleumbaserade och biologiskt nedbrytbara hydraulvätskor och påverkar inte vätskeprestanda vid rekommenderade doseringsnivåer.
Om en skada med hydraulvätskeinjicering inträffar måste den drabbade personen omedelbart föras till en akutmottagning och den behandlande läkaren måste informeras om att såret involverade hydraulvätskeinjektion – inte ett enkelt snitt eller punktering. Behandlingen måste vara kirurgisk, inte konservativ, och tiden från skada till debridering är den primära avgörande faktorn för resultatet.
Tips 5: Matcha hydraulkopplingar till slangen – inga ersättningar
Hydrauliska slangkopplingar är konstruerade som ett system med slangkroppen de ansluter till. En koppling som är designad för en slangkonstruktion – med en specifik insatsdiameter, hylsans väggtjocklek och krimpgeometri – kommer inte att fungera tillförlitligt när den monteras på ett annat slangmärke eller konstruktion, även om den nominella hålstorleken verkar identisk. Felaktiga enheter kan verka läckfria vid lågt tryck men misslyckas katastrofalt när de utsätts för fullt arbetstryck eller impulscykler.
De nyckelparametrar som måste matcha mellan en hydraulslang connector enheten och dess värdslang är: hålstorlek (ID), slangens ytterdiameter (OD) toleransband, innerrörets materialkompatibilitet och tryckklassificering. Hydrauliska crimpkopplingar kräver dessutom rätt pressformsats och målkrympdiameter för varje specifik kopplingsslangkombination — dessa specifikationer publiceras i kopplingstabeller av kopplingstillverkare och måste följas noggrant. Överkrympning kollapsar det inre röret och begränsar flödet; underkrympning lämnar beslaget osäkert och känsligt för avblåsning under tryck.
För gängändanslutningar är det lika viktigt att matcha gängtyp korrekt. BSP (British Standard Pipe), NPT (National Pipe Thread), JIC 37-graders utsprång, ORFS (O-rings yttätning) och SAE Code 61/62 flänsanslutningar är inte utbytbara trots vissa ytliga dimensionella likheter. En BSP-hane monterad på en NPT-honport kan se ut att dra åt, men kommer att läcka under tryck eftersom gängformen och tätningsmekanismen är olika.
Tabell 2: Vanliga hydrauliska gängtyper och deras tätningsmekanismer.
Tråd/ändtyp
Förseglingsmetod
Max tryckområde
Vanlig applikation
ORFS (SAE J1453)
O-ring på platt ansikte
Upp till 420 bar
Hög-pressure lines, mobile equipment
JIC 37° Flare
Metall-till-metall flare säte
Upp till 345 bar
Allmän hydraulisk VVS
BSPP (G tråd)
Bondad tätning eller O-ring
Upp till 350 bar
europeiska industrisystem
SAE-fläns (kod 61/62)
O-ring i spår, bultad
Upp till 420 bar (Code 62)
Stort hål, mycket högt tryck
NPT (avsmalnande)
Tätningsmedel för gängstörningar
Upp till 200 bar
Nordamerikanska marknader med lågt tryck
Tips 6, 7 och 8: PPE, böjradie och tryckövervakning
Bär lämplig personlig skyddsutrustning för allt hydrauliskt arbete
Personlig skyddsutrustning för hydrauliskt arbete bör inkludera skyddsglasögon med kemikaliestänk eller ett ansiktsskydd, vätskebeständiga handskar klassade för driftstemperaturområdet och skor med ståltå. När du arbetar nära högtryckskretsar under driftsförhållanden - till exempel tar tryckavläsningar eller utför justeringar med systemet strömförande - är ett ansiktsskydd att föredra framför enbart skyddsglasögon eftersom det skyddar hela ansiktet mot stänk från ett oväntat passningsfel. Hydraulolja vid 80–90°C (vanlig drifttemperatur i kontinuerliga industriella system) orsakar termiska brännskador vid kontakt med huden förutom de kemiska irriterande egenskaperna hos själva vätskan.
Respektera alltid den minsta böjradien för varje hydraulslang
Varje hydraulslang har en publicerad minsta böjradie — den snävare kurva den kan acceptera utan att permanent deformera innerröret eller böja förstärkningsskiktet. När en slang böjs under denna radie, kollapsar innerröret delvis på insidan av kröken, vilket begränsar flödet och skapar en spänningskoncentrationspunkt som kommer att tröttna ut och misslyckas under impulstryck. För en typisk DN16 (5/8") tvåtrådig flätslang är den minsta böjningsradien cirka 130 mm. Att dra slangar genom trånga utrymmen utan att använda vinkelkopplingar för att minska böjen är ett vanligt installationsfel på grävmaskiners hydraulsystem, där begränsat utrymme får tekniker att tvinga slangar runt hörn i stället för att använda 905° vinkel. hydraulslang fittings .
Övervaka systemtrycket med kalibrerade mätare
Övertrycksventiler är den primära övertrycksskyddsanordningen i hydrauliska system, men de kräver periodisk verifiering för att bekräfta att de öppnar vid rätt inställt tryck. En avlastningsventil som har drivit högt – till och med 15–20 % över sin nominella inställning – kan utsätta slangar och kopplingar för tryck som överstiger deras säkerhetsfaktor. Använd kalibrerade glycerinfyllda mätare vid viktiga testpunkter under schemalagd service och verifiera att varje avlastningsventil öppnar inom ±5 % av dess specifikation. För system utrustade med elektroniska tryckgivare, se till att dessa årligen kalibreras mot en referensstandard.
Radardiagrammet jämför nivåer för efterlevnad av hydrauliska säkerhetspraxis mellan bygg-/mobilutrustning och industritillverkningssektorer, baserat på granskade underhållsprogramdata. Byggsektorn visar stark tryckminskning och efterlevnad av inspektioner – troligen driven av synligt regulatoriskt tryck efter högprofilerade incidenter på platsen – men får lägre poäng när det gäller kalibrering av manometer och observation av böjradie under byte av fältslang. Industriell tillverkning visar högre PPE och överensstämmelse med monteringsspecifikationer, vilket återspeglar inflytandet från interna ingenjörs- och HSE-team. Båda sektorerna har tydliga möjligheter att förbättras i de dimensioner där deras poäng är lägre, och riktad utbildning om dessa specifika metoder ger vanligtvis mätbara minskningar av hydraulrelaterade incidenter inom en underhållscykel.
Tips 9 och 10: Korrekt pressningsteknik och proaktiva bytesintervall
Använd kalibrerad pressutrustning för varje hydraulslang
A hydraulslang assembly är bara lika stark som dess svagaste krimpning. Krimpningsprocessen låser mekaniskt hylsan på en hydraulisk presskoppling på slangkroppen, vilket skapar den primära mekaniska retentionen som motstår montering av avblåsning under tryck. Denna process kräver en kalibrerad crimpmaskin, den korrekta formsatsen som är anpassad till kopplingsserien och slangens ytterdiameter och målkrympdiametern publicerad i tillverkarens crimpspecifikationstabell. Försök att krympa med en underdimensionerad formsats, en sliten maskin eller genom att använda visuell bedömning snarare än uppmätt crimpdiameter ger aggregat som kan klara ett lågtrycksbänktest men misslyckas under arbetsförhållanden.
Efter crimpning, varje hydraulslang assembly bör märkas med monteringsdatum, slangstandard, arbetstrycksklassificering och teknikeridentifiering för spårbarhet. Denna identifieringspraxis är standard inom flyg- och försvarshydrauliktillämpningar och används alltmer inom mobil utrustning och underhåll av industrianläggningar som en del av dokumenterade säkerhetsledningssystem. Sammansättningar utan spårbar dokumentation bör behandlas som overifierade och bytas ut innan de återgår till drift.
Byt ut slangar vid intervall — inte bara när de visar visuell försämring
En hydraulslang som ser ren och intakt ut på utsidan kan vara avsevärt försämrad internt. Innerröret i en högtrycks hydraulslang genomgår utmattningsskador från tryckcykling som är osynlig från utsidan. Med tiden utvecklas mikrosprickor i det inre röret, vilket gör att vätska kan vandra in i förstärkningsskiktet (känd som "wicking"), där det påskyndar trådkorrosion inifrån och ut. När yttre blåsor eller trådkorrosion blir synlig, kan slangen vara dagar eller timmar från att ha gått sönder snarare än månader.
De flesta slangtillverkare och OEM-tillverkare publicerar riktlinjer för maximal livslängd - vanligtvis fyra till sex år för statiska installationer och två till tre år för mobila högcykelapplikationer som t.ex. grävmaskins hydraulslang kretsar. Dessa intervall ska behandlas som maxgränser, inte som mål. Driftsmiljöer med hög värme, exponering för aggressiva kemikalier eller kraftiga impulscykler kan motivera kortare bytesintervall baserat på de specifika applikationsförhållandena.
Linjediagrammet visar hur felsannolikheten ökar kraftigt efter det tredje tjänsteåret i högcykelmobila hydrauliska applikationer. Under de första två åren förblir risken för brott låg eftersom slangkroppen behåller det mesta av sin ursprungliga inre rörintegritet och förstärkningstrådens draghållfasthet. Efter år tre börjar de ackumulerade impulscyklerna överväldiga den kvarvarande utmattningslivslängden för innerslangen, och risken för fel ökar brant. Detta är anledningen till att det rekommenderade maximala serviceintervallet visas vid treårsmarkeringen – drift av slangar utöver denna punkt innebär att man accepterar en exponentiellt stigande felrisk för varje ytterligare servicemånad. Proaktivt utbyte vid eller före detta tröskelvärde är betydligt mer ekonomiskt än oplanerat misslyckande, även när man tar hänsyn till material- och arbetskostnaden för tidigt utbyte.
Samarbete med en erfaren hydraulslangsleverantör ger bättre säkerhetsresultat
De tio säkerhetstipsen ovan är mest effektiva när de backas upp av tillgång till korrekt specificerade, tillverkade enligt standard hydraulslang sammansättningar och beslag. Att arbeta med en leverantör som förstår hela applikationskontexten – tryckklasser, vätskekompatibilitet, temperaturområde, impulscykelfrekvens och regulatorisk miljö – minskar risken för specifikationsfel som är grundorsaken till många hydrauliska incidenter.
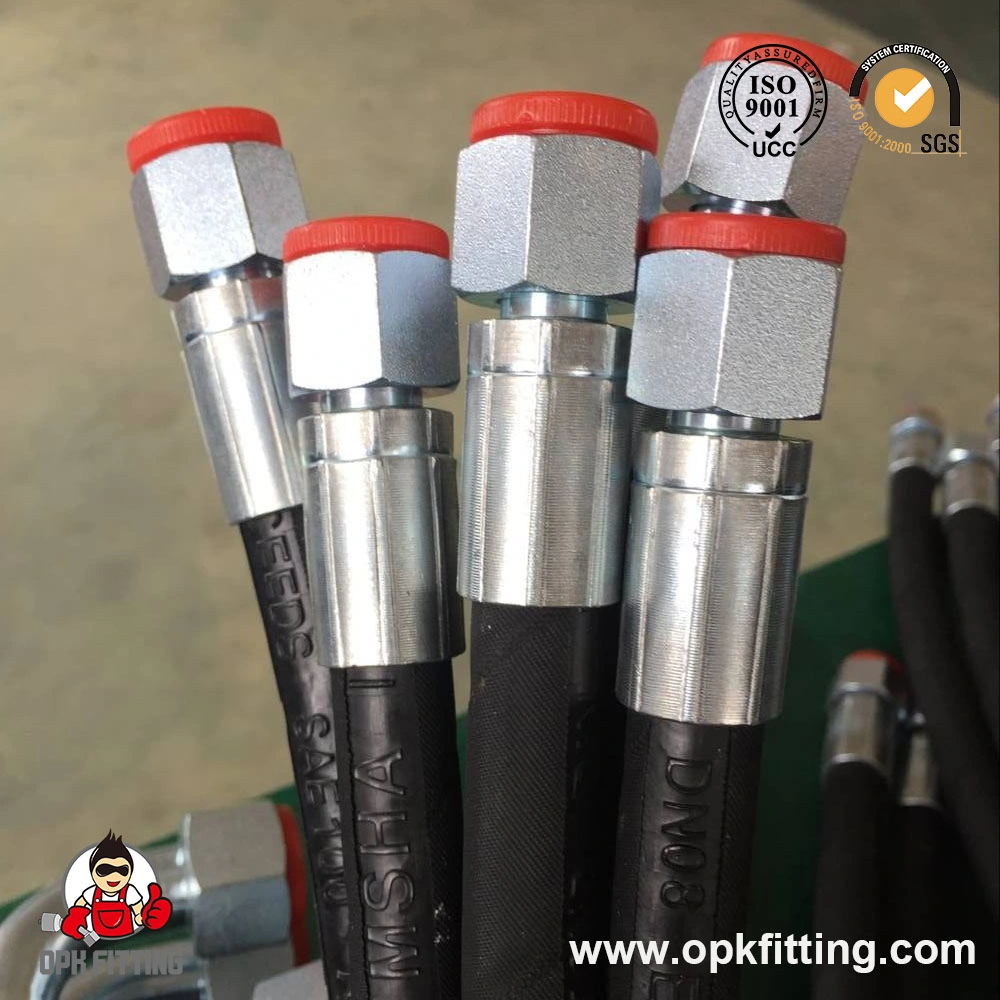
OPK FITTING Hydraulic Equipment Factory är en professionell kinesisk tillverkare av hydraulslang fittings , högtrycks hydraulslang , och relaterade monteringskomponenter. Med omfattande produktionserfarenhet inom maskiner, metallurgi, petroleum, konstruktion, marin-, jordbruks-, läkemedels- och livsmedelsindustriapplikationer, betjänar OPK FITTING ett brett spektrum av trycknivåer och storlekskriterier. Företaget tillhandahåller ODM/OEM-anpassningstjänster för hydrauliska crimpkopplingar , adaptrar och komplett hydraulslang assembly lösningar som gör det möjligt för kunder att specificera exakt den anslutningsgeometri, gängform, materialkvalitet och tryckklass som krävs för deras system.
Genom inköp industriell hydraulslang och beslag från en tillverkare med dokumenterade kvalitetssystem, får köpare spårbarheten och specifikationens förtroende som ligger till grund för den typ av proaktivt underhållsprogram som beskrivs i den här artikeln. Slangar med verifierbara tryckklasser, kopplingar med publicerade crimpspecifikationer och sammansättningar tillverkade enligt definierade standarder är grunden för säker drift av hydraulsystemet.
Vanliga frågor om Hydraulslangsäkerhet
F1: Hur ofta ska hydraulslangar bytas på grävmaskiner och annan mobil utrustning?
De flesta grävmaskins hydraulslang Tillverkare och OEM-tillverkare rekommenderar en maximal livslängd på två till tre år för högcykelkretsar som bom-, arm- och skopor, och upp till fyra år för lägre cykelapplikationer som färdmotor- och pilotkretsar. Dessa intervaller förutsätter normala driftsförhållanden. Maskiner som arbetar i slitande miljöer, extrema temperaturer eller med höga arbetscykler bör inspekteras oftare och kan behöva bytas ut tidigare. Synlig försämring - sprickbildning, blåsor eller passande korrosion - har alltid prioritet över alla kalenderintervall och garanterar omedelbar utbyte.
F2: Vad är skillnaden mellan hydrauliska crimpkopplingar och återanvändbara kopplingar?
Hydrauliska crimpkopplingar är permanent fästa på slangkroppen med en press- eller pressmaskin som deformerar hylsan runt slangens yttre lock, vilket skapar ett mekaniskt lås. De erbjuder konsekvent dragstyrka, rent utseende och är att föredra för högtrycks- och högimpulsapplikationer. Återanvändbara beslag använder däremot en gängad hylsa och nippel som klämmer fast slangen från insidan och utsidan, och kan tas isär och överföras till en ny slangsektion. Återanvändbara beslag är praktiska för nödreparationer på fältet där en pressmaskin inte är tillgänglig, men är i allmänhet klassade för applikationer med lägre tryck och kräver noggrann monteringsinspektion för att undvika läckage. För permanenta installationer och säkerhetskritiska kretsar är crimpade sammansättningar standardvalet.
F3: Kan jag använda en hydraulslang med högre tryck än vad systemet kräver?
Att använda en högtrycks hydraulslang med ett högre tryck än vad kretsen kräver är allmänt acceptabelt och skapar ingen säkerhetsrisk. Det är dock värt att notera att högre klassade slangar (som fyrtrådsspiralkonstruktioner) vanligtvis är styvare och har större böjradier än lägre klassade slangar med samma hålstorlek, vilket kan göra dragningen mer utmanande i begränsade installationer. Dessutom, överspecificerar slangtryckklassificeringen ökar materialkostnaden utan prestandafördelar. Den praktiska rekommendationen är att anpassa slangtrycket till kretsens maximala arbetstryck med standardsäkerhetsfaktorn 4:1 minsta spräng-till-arbetstryck-förhållande, snarare än att överspecificera.
F4: Hur identifierar jag rätt gängtyp för hydraulslanganslutningen för en ersättningsenhet?
Identifiera a hydraulslang connector gängtyp kräver både dimensionsmätning och förståelse för gängformens egenskaper. Det mest tillförlitliga tillvägagångssättet är att använda en gängidentifieringsmätare, som innehåller stigningsmätare och OD-mätskär som täcker BSP, NPT, JIC, ORFS och metriska gängor. Viktiga utmärkande egenskaper inkluderar gängstigning (gängor per tum eller per mm), nominell diameter, gängvinkel (55° för BSP, 60° för NPT och JIC), och närvaron eller frånvaron av en tätningsyta eller O-ringsspår. Om du är osäker bör porten eller monteringsmotparten föras till leverantören för identifiering innan du beställer en ersättningsenhet, snarare än att göra ett antagande baserat på enbart nominell storlek.
F5: Vad ska jag göra om en hydraulslang brister under drift?
Om en hydraulslang brister under drift, är den omedelbara prioritet operatörens och åskådares säkerhet. Stäng av maskinen eller stoppa pumpen så snabbt som möjligt för att eliminera drivtrycket och evakuera alla i omedelbar närhet av den sprängda slangen. Närma dig inte den trasiga slangen förrän systemet har bekräftats vara helt trycklöst. Kontrollera all personal med avseende på hydraulvätskekontakt — alla penetrationssår, hur små de än är, måste behandlas som en medicinsk nödsituation som kräver omedelbar sjukhusvård. När scenen har gjorts säker, dokumentera felplatsen, slangmarkeringarna och driftsförhållandena innan du tar bort den felaktiga monteringen, eftersom denna information är värdefull för att identifiera felets grundorsak och förhindra upprepning.